1 × 7 حبل أسلاك الفولاذ المقاوم للصدأ مقدمة المنتج نظرة عامة: إن الحبل السلكي المصنوع من الفولاذ المقاوم للصدأ 1 × 7 عبارة عن حبل سلكي عالي الجودة ومتين ومتعدد الاستخدامات مصنوع من حبلا واحد مكو...
انظر التفاصيل

المشتري الذي يطلب ثلاثة أطنان من الأسلاك غير القابلة للصدأ 1.4301 (304) بقطر 1.20 مم مع تفاوت قطري زائد أو ناقص 0.015 مم، لا يشتري المعدن حقًا، بل يشتري قابلية تكرار خط الرسم. بين عامي 2015 و2025، أدى التقدم في معالجة أسلاك الفولاذ المقاوم للصدأ إلى تحويل إمكانية التكرار من مطالبة متوسط الدفعة إلى قياس كل ملف على حدة. قامت ثلاثة تغييرات بمعظم العمل: قياس الليزر على الخط بحلقة مغلقة، والرسم الرطب متعدد القوالب مع التحكم في درجة حرارة المستحلب، والتليين الساطع بالهيدروجين مع مراقبة نقطة الندى. كل واحد منها قابل للقياس، وكل واحد يغير ما ينتمي إلى أمر الشراء.
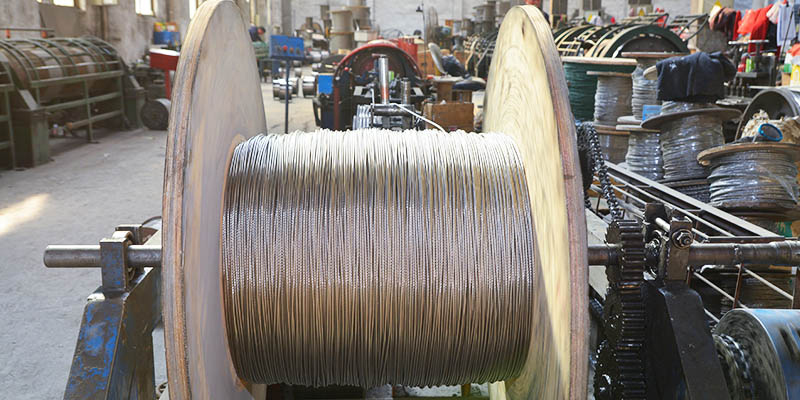
تمثل ثلاثة تغييرات في العملية معظم فجوة الجودة بين ورشة الرسم لعام 2015 والأخرى الحديثة: القياس والتشحيم والمعالجة الحرارية. تعامل مع هؤلاء الثلاثة بشكل صحيح ويتم تشغيل السلك بسرعة الخط الكاملة على ملف زنبركي؛ التعامل معهم بشكل سيء ونفس الكيمياء توقف الخط مرتين في الوردية.
انتقل القياس أولا. يحتوي ملف يبلغ وزنه 500 كجم من سلك 304 مقاس 1.20 مم على ما يقرب من 56 كيلومترًا من المادة، لذا فإن قراءة الميكرومتر المأخوذة كل 200 متر عينات حوالي 280 نقطة عبر منتج مستمر. تقوم أجهزة قياس الليزر المدمجة باختبار نفس الملف بسرعة تصل إلى 1 كيلو هرتز وقطر التغذية مباشرة إلى سرعة الكابستان، مما يحول القطر من قيمة العينة إلى قيمة يمكن التحكم فيها.
انتقل التشحيم الثاني. الرسم الرطب مع المستحلب الذي يتم الاحتفاظ به في درجة حرارة تتراوح بين 38 و42 درجة مئوية، والتركيز بين 8 و12 بالمائة، ومراقبة التوصيل للتلوث يحافظ على استقرار الاحتكاك عبر نوبة سحب كاملة. تعد درجة حرارة المستحلب التي تنجرف لأعلى في وقت متأخر من التحول أحد الأسباب الأكثر شيوعًا لنمو القطر في نهاية الملف، وهو عيب يظهر فقط عندما يصل العميل إلى آخر 100 متر.
يتم تحديد قدرة التسامح من خلال تسلسل القالب ومواد التشحيم، وليس من خلال القضيب الوارد. يزيل جدول الرسم النموذجي المقاوم للصدأ 12 إلى 18 بالمائة من مساحة المقطع العرضي لكل تمريرة، ويقرر القالبان الأخيران ما إذا كان الملف يحمل زائد أو ناقص 0.005 مم أو ينحرف إلى زائد أو ناقص 0.02 مم.
تعتبر مادة القالب مهمة لأن الفولاذ المقاوم للصدأ يتصلب بسرعة وتتراكم الدقائق الكاشطة في المستحلب المعاد تدويره. الاختيار الصحيح هو قرار يتعلق بالتكلفة بقدر ما هو قرار تقني.
| مادة القالب | عمر الخدمة النموذجي | اتساق القطر | أفضل ملاءمة |
| كربيد التنغستن | 200 إلى 400 طن | زائد أو ناقص 0.010 ملم | للأغراض العامة، مقاسات أعلى من 0.8 مم |
| الماس الطبيعي | من 40 إلى 120 طن | زائد أو ناقص 0.004 ملم | سلك ناعم أقل من 0.3 مم، تسامح محكم |
| الماس متعدد البلورات | من 600 إلى 1200 طن | زائد أو ناقص 0.005 ملم | خطوط كاشطة متعددة القوالب، حجم كبير |
القالب البالي لا يفشل فجأة. إنه يصقل أكثر من 50 إلى 100 طن ويوسع نطاق التسامح ببطء، ولهذا السبب يجب جدولة استبدال القالب حسب الحمولة بدلاً من الفحص البصري.
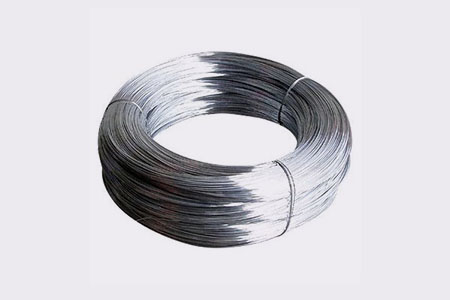 أسلاك الفولاذ المقاوم للصدأ عالية القوة ومتعددة المواصفات للرسم المطلوب قم بمراجعة سلك السحب هذا حيث يوجد تآكل القالب ومواد التلدين اللامعة؛ تشمل الدرجات 302، و304، و316، و316L للشبكات المقاومة للتآكل، والمثبتات، والاستخدام البحري. عرض المنتج →
التلدين اللامع تحت الهيدروجين الجاف مع نقطة ندى أقل من 40 درجة مئوية تحت الصفر هو ما يبقي الكروم على السطح بدلاً من حبسه في مقياس الأكسيد. عند رفع نقطة الندى إلى ما فوق 30 درجة مئوية تحت الصفر، يتحول الغلاف الجوي إلى عملية مؤكسدة باتجاه ذيل الأنبوب، وبالتالي يترك السلك طبقة رمادية فاتحة تفشل في اختبار التخميل على الرغم من أن الكيمياء صحيحة.
كيمياء السطح مهمة بنفس القدر بالنسبة للمعادن الحشوية. يجب أن يكون سلك TIG خاليًا من سحب بقايا مواد التشحيم، لأن الكربون المتبقي على السطح يحترق في حوض اللحام وينتج مسامية لا تظهر إلا بعد التصوير الشعاعي. يمكن لنفس خط السحب الذي ينتج الأسلاك الهيكلية إنتاج أسلاك اللحام، ولكن فقط مع مسار مخصص لإزالة الشحوم والتعبئة في النهاية.
يتم تحديد الأداء النهائي من خلال التحكم في هندسة الخيوط، وليس من خلال قوة الشد وحدها. بعد التشكيل والتمدد المسبق، يتم تحويل الحبل الذي يمتد من 2 إلى 3 في المائة تحت الحمل الأول إلى حبل يستقر في حدود 0.5 في المائة، وهو ما يقرر ما إذا كانت مهمة الحفر تحتاج إلى إعادة الشد بعد أسبوع من الخدمة.
كما أدى قطر السلك المتسق وطوله إلى تغيير اقتصاديات بناء الحبال. يمكن لخط الإغلاق أن يحمل بنية WS مقاس 7x7 أو 7x19 أو 6x36 داخل شريط ضيق بقطر حبل، لذا فإن التجميع مقاس 6 مم يناسب كشتبانًا قياسيًا بدون تركيب يدوي، كما تحافظ الألواح الشبكية المصنوعة من الحبال المرنة على فتحات متساوية عبر الصفيحة الكاملة.
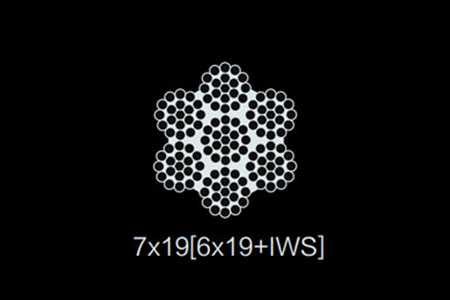 7x19 حبل أسلاك الفولاذ المقاوم للصدأ في 304 و 316 افحص هذا الحبل المرن 304/316 بحثًا عن البكرات والأدوات والألواح الشبكية؛ يدعم القطر والاتساق الكشتبانات القياسية وفحوصات الملف التي يمكن التنبؤ بها. عرض المنتج →
ست عمليات فحص عند الوصول تكتشف معظم مشاكل الأسلاك قبل أن تصل إلى الآلة، ويستغرق التسلسل بأكمله أقل من عشرين دقيقة لكل ملف. عينة من كلا الطرفين الخارجي والداخلي، لأن الملف الذي ينجرف ينجرف تدريجيًا وآخر 100 متر هو المكان الذي يظهر فيه الانجراف.
ويفوز العرض المحلي الآن على التكلفة الإجمالية في كثير من الأحيان أكثر من سعر الوحدة وحده. تقوم المطاحن الصينية في مجموعة داينان بتوصيل الأسلاك القياسية 304 و316 في أيام وليس أشهر، وكثيرًا ما يتجاوز رأس المال العامل الذي يتم تحريره خلال فترة زمنية أقصر الفرق في سعر الطن.
ونادرا ما يكون العامل الحاسم هو سعر الطن. تكلفة تبديل ملف اللف المتوقف أكثر من الفجوة بين الملف المستورد والملف المحلي. شركة JiangSu Kailong الفولاذ المقاوم للصدأ المحدودة، وهي شركة تصنيع مقرها في مدينة داينان، شينغهوا، جيانغسو، تدير إنتاجًا معتمدًا ISO 9001: 2015 وتبلغ عن إنتاج سنوي يصل إلى عشرات الآلاف من الأطنان عبر الأسلاك والحبال السلكية ومعدن حشو TIG وأجهزة التزوير، وهو المقياس الذي تصبح فيه بيانات عملية الملف تلو الآخر روتينية وليست استثنائية. يمكن للمشترين الذين يرغبون في تأهيل المورد قبل الالتزام بالحاوية طلب ملفات عينة وبيانات العملية وقم بإجراء عمليات الفحص الستة أعلاه على السطر الخاص بهم.
تعامل مع الأسلاك كمخرجات عملية خاضعة للرقابة بدلاً من كونها سلعة، واكتب متطلبات التسامح والمزاج والسطح كتابيًا، وعادةً ما يعود الفرق بين شهر الإنتاج السلس والشهر المكلف إلى البيانات التي يرغب المورد في مشاركتها.
على خط متعدد القوالب ذو حلقة مغلقة، يمكن تحقيق زائد أو ناقص 0.005 مم للسلك بين 1.0 مم و2.0 مم. بالنسبة للطلبات التجارية العامة، يكون النطاق العادي زائد أو ناقص 0.02 مم. تتطلب التفاوتات التي تزيد عن 0.005 مم فحصًا بنسبة 100 بالمائة وعادةً ما تضاعف التكلفة لكل كيلوغرام.
بالنسبة للأسلاك المسحوبة على البارد، عادةً نعم. وينتج عن التلدين اللامع تحت الهيدروجين الجاف سطحًا نظيفًا وسلبيًا بدون حمض، مما يتجنب تكلفة حمض النفايات ومخاطر تقصف الهيدروجين. يظل التخليل ضروريًا للمواد المدرفلة على الساخن أو المؤكسدة بشدة حيث يجب إزالة الحديد المدمج والقشور السميكة أولاً.
لأن الكسر عادة ما يكون مشكلة سطحية أو بنية مجهرية، وليس مشكلة ذات أبعاد. اللفات والدرزات الناتجة عن القوالب البالية، أو بقايا مواد التشحيم المحروقة في السطح، أو التلدين غير الكافي الذي يترك قلبًا مقوى بالعمل، كلها تسبب الكسر عند سرعة اللف. يكتشف اختبار الالتواء بالإضافة إلى فحص الضوء ذو الزاوية المنخفضة معظم هذه الأشياء قبل أن تقوم آلة اللف بذلك.
خطة لمدة أربعة إلى ثمانية أسابيع. أسبوعين لعينات الملفات وتقارير الاختبار، وأسبوعين للتشغيل التجريبي بسرعة العملية الخاصة بك، ثم من أسبوعين إلى أربعة أسابيع لمجموعة الإنتاج الكاملة مع تكرار التحقق. يعمل الموردون الذين يمكنهم توفير بيانات قياس الليزر ملفًا تلو الآخر على تقصير مرحلة التجربة إلى حد كبير.
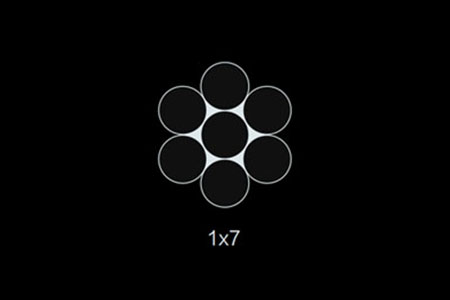
1 × 7 حبل أسلاك الفولاذ المقاوم للصدأ مقدمة المنتج نظرة عامة: إن الحبل السلكي المصنوع من الفولاذ المقاوم للصدأ 1 × 7 عبارة عن حبل سلكي عالي الجودة ومتين ومتعدد الاستخدامات مصنوع من حبلا واحد مكو...
انظر التفاصيل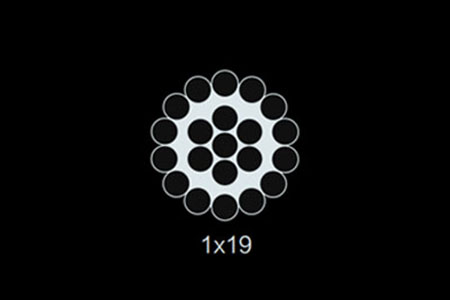
1 × 19 حبل أسلاك الفولاذ المقاوم للصدأ مقدمة المنتج نظرة عامة: إن الحبل السلكي المصنوع من الفولاذ المقاوم للصدأ 1 × 19 عبارة عن حبل سلكي قوي وعالي القوة مصنوع من خيط واحد مكون من 19 سلكًا فرديًا...
انظر التفاصيل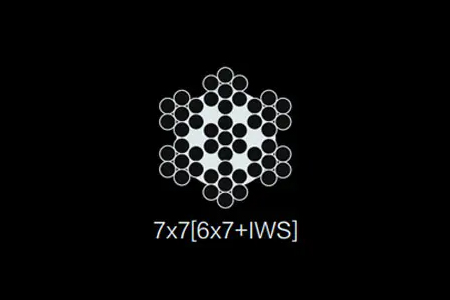
7 × 7 حبل أسلاك الفولاذ المقاوم للصدأ مقدمة عن المنتج نظرة عامة: حبل الأسلاك الفولاذي المقاوم للصدأ 7×7 عبارة عن حبل سلكي متعدد الاستخدامات ومتين ومرن مصنوع من سبعة خيوط، يحتوي كل منها على سبعة أسلاك ...
انظر التفاصيل
7X19 [6x19 IWS] حبل أسلاك الفولاذ المقاوم للصدأ مقدمة عن المنتج نظرة عامة: حبل الأسلاك الفولاذي المقاوم للصدأ 7X19 [6x19 IWS] عبارة عن حبل سلكي عالي الأداء مصمم للتطبيقات التي تتطلب أقصى قدر من ...
انظر التفاصيل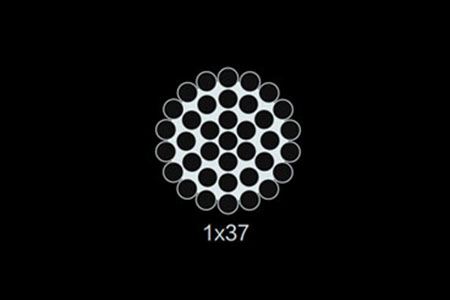
1 × 37 حبل أسلاك الفولاذ المقاوم للصدأ مقدمة المنتج نظرة عامة: إن الحبل السلكي المصنوع من الفولاذ المقاوم للصدأ 1 × 37 عبارة عن حبل سلكي متين وعالي القوة مصنوع من حبلا واحد مكون من 37 سلكًا فردي...
انظر التفاصيل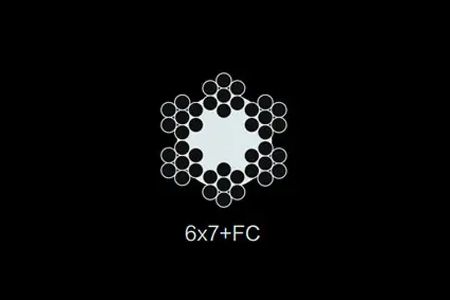
6 × 7 FC حبل أسلاك الفولاذ المقاوم للصدأ مقدمة عن المنتج نظرة عامة: حبل السلك الفولاذي المقاوم للصدأ 6×7 FC عبارة عن حبل سلكي عالي الجودة مصمم للتطبيقات التي تتطلب القوة والمرونة. يتميز هذا الحبل ببني...
انظر التفاصيل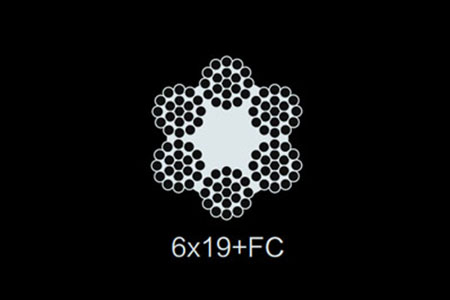
6 × 19 FC حبل أسلاك الفولاذ المقاوم للصدأ مقدمة عن المنتج نظرة عامة: حبل الأسلاك الفولاذي المقاوم للصدأ 6 × 19 FC هو حبل عالي الأداء ومتعدد الاستخدامات مصمم لتوفير قوة ومرونة ومتانة استثنائية. ي...
انظر التفاصيل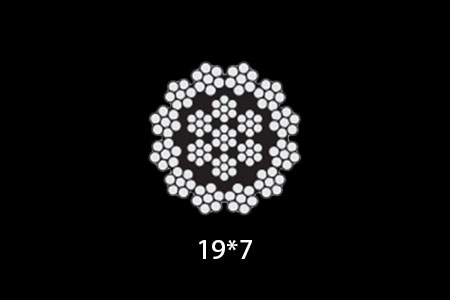
19 × 7 حبل أسلاك الفولاذ المقاوم للصدأ مقدمة عن المنتج نظرة عامة: حبل الأسلاك الفولاذي المقاوم للصدأ 19×7 عبارة عن حبل سلكي عالي الأداء مصمم لمجموعة واسعة من التطبيقات التي تتطلب القوة والمرونة....
انظر التفاصيل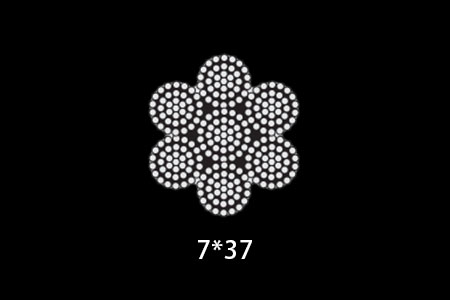
7 × 37 حبل أسلاك الفولاذ المقاوم للصدأ مقدمة عن المنتج نظرة عامة: الحبل السلكي المصنوع من الفولاذ المقاوم للصدأ مقاس 7×37 عبارة عن حبل سلكي عالي القوة ومرن ومتين مصنوع من 7 خيوط، يتكون كل منها م...
انظر التفاصيل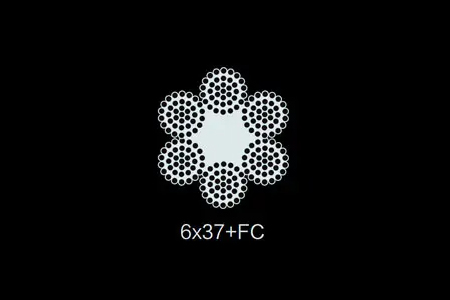
6 × 37 FC حبل أسلاك الفولاذ المقاوم للصدأ مقدمة عن المنتج نظرة عامة: إن الحبل السلكي المصنوع من الفولاذ المقاوم للصدأ 6 × 37 FC عبارة عن حبل عالي الأداء ومتعدد الجدائل مصمم للتطبيقات التي تتطلب مرونة ...
انظر التفاصيل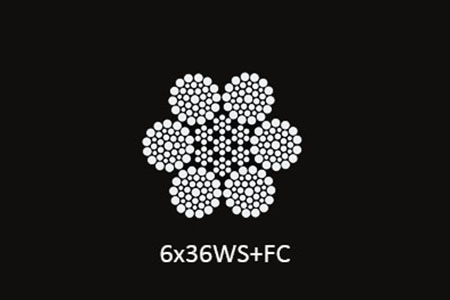
6 × 36 WS FC حبل أسلاك الفولاذ المقاوم للصدأ مقدمة عن المنتج نظرة عامة: حبل السلك الفولاذي المقاوم للصدأ 6 × 36 WS FC عبارة عن حبل عالي الجودة وشديد التحمل مصمم للتطبيقات التي تتطلب المرونة والق...
انظر التفاصيل
7 × 7 حبل أسلاك الفولاذ المقاوم للصدأ الأسود (عملية تخليل حمض الفوسفوريك) مقدمة المنتج نظرة عامة: حبل سلك الفولاذ المقاوم للصدأ الأسود 7 × 7 (عملية تخليل حمض الفوسفوريك) هو حبل سلكي عالي الأداء ...
انظر التفاصيل


 مسح wechat